இந்தியாவில் மணல் மற்றும் உ속 உறைப்பூச்சு (Sand Blasting) தொழில்துறைக்கான தரநிலைகள், செயல்முறை வழிகாட்டிகள் (SOP) மற்றும் சட்டப் பாதுகாப்பு முறைகள்
வெளியீடு: கோர் பிளாஸ்ட் சோリューション્સ (Core Blast Solutions) தொழில்நுட்ப மற்றும் EHS பொறியியல் பிரிவு | புது தில்லி
இந்தியாவில் உள்ள கப்பல் கட்டும் தளங்கள் (Shipyards), மோட்டார் வாகனத் தொழிற்சாலைகள், எண்ணெய் மற்றும் எரிவாயு சுத்திகரிப்பு நிலையங்கள் (Refineries) மற்றும் பெரிய கட்டமைப்பு நிறுவனங்களில் மேற்பரப்பு தயாரிப்பு (Surface Preparation) மிக முக்கிய பங்கு வகிக்கிறது. இரும்பு மற்றும் உலோகப் பரப்புகளில் உள்ள துரு, பழைய பெயிண்ட் மற்றும் மில் ஸ்கேல் (Mill Scale) ஆகியவற்றை அகற்றி, புதிய பூச்சு (Coating) ஒட்டிக்கொள்ளத் தேவையான சொரசொரப்பான நங்கூர முகப்பை (Anchor Profile) உருவாக்க மணல் மற்றும் உறைப்பூச்சு முறை (Sandblasting / Abrasive Blasting) பரவலாகப் பயன்படுத்தப்படுகிறது.
இருცაuம், முறையான பாதுகாப்பு மற்றும் தரக்கட்டுப்பாட்டு நெறிமுறைகள் பின்பற்றப்படாவிட்டால், இது தொழிலாளர்களின் ஆரோக்கியத்திற்கு கடுமையான ஆபத்தை ஏற்படுத்துவதோடு, சுற்றுச்சூழல் மாசுபாட்டிற்கும் வழிவகுக்கும். இக்கட்டுரையில் இந்தியாவில் மணல் உறைப்பூச்சுத் தொழிலுக்கான SOP, பாதுகாப்பு நடவடிக்கைகள், ஊடகத் தேர்வு மற்றும் சட்ட விதிகள்பற்றி விரிவாகக் காண்போம்.
1. நிலையான இயக்க நடைமுறை (SOP) மற்றும் முன்நிபந்தனைகள் (Pre-requisites)
மணல் உறைப்பூச்சுப் பணியைத் தொடங்குவதற்கு முன், நிறுவனங்கள் கடுமையான தரக்கட்டுப்பாட்டுச் சோதனைகளைச் செய்ய வேண்டும்:
- மேற்பரப்பு ஆய்வு (Surface Inspection): உலோகம் எண்ணெய், கிரீஸ் அல்லது இரசாயனக் கழிவுகளால் மாசுபடாமல் இருப்பதை உறுதி செய்ய வேண்டும் (SSPC-SP 1 Solvent Cleaning).
- அமுக்கப்பட்ட காற்று தரம் (Compressed Air Quality Audit): கம்ப்ரஸர் காற்று வரம்பில் ஈரப்பதம் அல்லது எண்ணெய் கலந்திருக்கக்கூடாது. ISO 8501-4 தரத்தின்படி ஆயில் மற்றும் வாட்டர் செப்பரேட்டர்கள் (Oil and Water Separators) சரியாகச் செயல்படுகின்றனவா என்பதைச் சோதிக்க வெள்ளைத் துணிச் சோதனை (White Cloth Test) நடத்தப்பட வேண்டும்.
- உபகரணங்கள் பரிசோதனை: பிளாஸ்ட் பாட் (Blast Pot), ஹோஸ்கள் (Blasting Hoses), மற்றும் கப்ளிங் (Couplings) முத்திரைகள் சரியாகப் பொருத்தப்பட்டுள்ளதா என சரிபார்க்க வேண்டும்.
2. தொழிலாளர் பாதுகாப்பு மற்றும் தனிப்பட்ட பாதுகாப்பு உபகரணங்கள் (Labor Safety & PPE)
மணல் உறைப்பூச்சின் போது உருவாகும் நுண்ணிய துகள்கள் (Respirable Crystalline Silica) தொழிலாளர்களின் நுரையீரலைத் தாக்கி சிலிகோசிஸ் (Silicosis) போன்ற ஆபத்தான நோய்களை ஏற்படுத்தலாம். எனவே, இந்தியத் தொழிற்சாலைகள் மற்றும் தொழிலாளர் அமைச்சகத்தின் கீழ் இயங்கும் DGFASLI (Directorate General Factory Advice Service and Labour Institutes) வழிகாட்டுதலின்படி பின்வரும் PPE கட்டாயமாகும்:
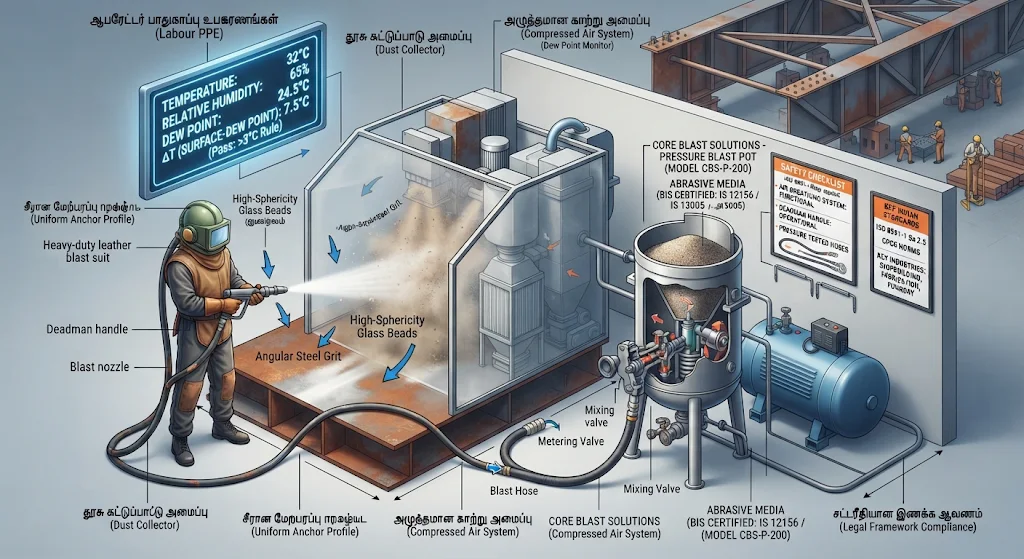
- Type CE ஏர்-பெட் ஹெல்மெட் (Air-Fed Blasting Helmet): தொழிலாளர்களின் சுவாசத்திற்காக பிரத்யேகமாக வடிகட்டப்பட்ட சுத்தமான காற்று வழங்கப்பட வேண்டும்.
- தோல் பாதுகாப்பு ஆடைகள் (Leather Blast Suits & Gloves): அதிவேகமாக மோதும் துகள்களிலிருந்து பாதுகாத்துக்கொள்ள ஹெவி-டூட்டி தோல் உடைகள் அணிய வேண்டும்.
- காது பாதுகாப்பு (Hearing Protection): பிளாஸ்ட் முனைகளில் ஏற்படும் இரைச்சல் 115 dBA-ஐ தாண்டக்கூடும் என்பதால் காதுகளில் இயர்ப್ளக்குகள் (Earplugs/Earmuffs) அணிய வேண்டும்.
3. சுற்றுச்சூழல் மற்றும் சுற்றுப்புறப் பாதுகாப்பு (Environmental & Surrounding Safety)
மத்திய மாசு கட்டுப்பாட்டு வாரியமான CPCB (Central Pollution Control Board) விதிகளின்படி, திறந்தவெளியில் மணல் உறைப்பூச்சு செய்வது கடுமையாகக் கட்டுப்படுத்தப்பட்டுள்ளது.
- எதிர்மறை அழுத்தக் கூடங்கள் (Negative Pressure Containment): காற்று மாசுபடுவதைத் தவிர்க்க, முழுப் பணியிடமும் த르பாய்கள் அல்லது எஃகு அறைகளால் மூடப்பட்டு எதிர்மறை அழுத்தத்தில் இயக்கப்பட வேண்டும்.
- தூசி சேகரிப்பான்கள் (Baghouse Dust Collectors): வெளியேறும் காற்று HEPA அல்லது கார트ரிஜ் ஃபில்டர்கள் மூலம் வடிகட்டப்பட்டு, வெளிக்காற்றில் உள்ள துகள்கள் CPCB வரம்பிற்குள் பராமரிக்கப்பட வேண்டும்.
- தேசிய பசுமை தீர்ப்பாயம் (NGT): விதிமீறல்களில் ஈடுபடும் தொழிற்சாலைகளுக்கு NGT (National Green Tribunal) கடுமையான சுற்றுச்சூழல் இழப்பீட்டு அபராதங்களை விதிக்கிறது.
4. உறைப்பூச்சு ஊடகத்தைத் (Sandblasting Media) தேர்ந்தெடுக்கும் போது கவனிக்க வேண்டிய முக்கியக் குறிப்புகள்
பாரம்பரியமாக பயன்படுத்தப்படும் மூல மணல் (Raw Quartz Sand) அதன் அதிகப்படியான ஆபத்து காரணமாக இந்தியாவில் பல மாநிலங்களில் தடை செய்யப்பட்டுள்ளது. அதற்கு பதிலாக BIS (Bureau of Indian Standards) அங்கீகரிக்கப்பட்ட மாற்று ஊடகங்கள் தேர்ந்தெடுக்கப்பட வேண்டும்:
- உயர் ரக கோள வடிவ மைக்ரோ கிளாஸ் பீட்ஸ் (Micro Glass Beads): துருவை நீக்காமல், சட்டின் பினிஷிங் மற்றும் துல்லியமான CNC பாகங்களின் அளவுகள் மாறாமல் (Zero Metal Loss) பாதுகாக்க.
- கோண வடிவ ஸ்டீல் கிரிட் (Angular Steel Grit – SAE J1993): கப்பல்கள் மற்றும் பெரிய இரும்புத் தொட்டிகளில் ஆழமான நங்கூர முகப்பை உருவாக்க.
- கரையாத அலுமினியம் ஆக்சைடு (Virgin Fused Alumina): டைட்டானியம் மற்றும் ஸ்டெயின்லெஸ் ஸ்டீல் (304L/316L) பரப்புகளில் இரும்புத் துகள்கள் படியாமல் இருக்க.
5. செயல்திறனை அதிகரிக்கும் முக்கிய காரணிகள் (Key Factors for Efficiency)
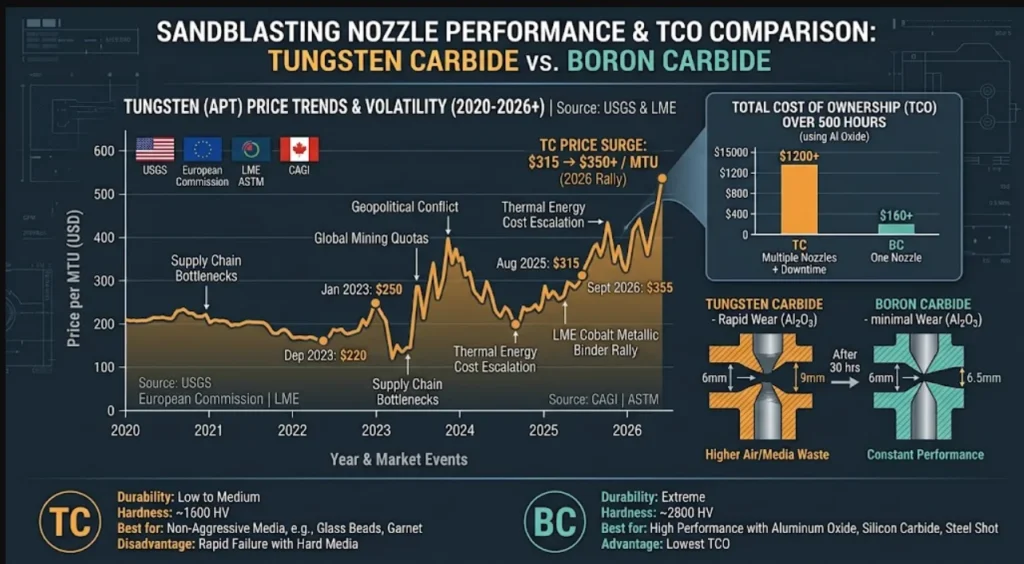
- முனைத் தரம் (Nozzle Selection): டங்ஸ்டன் கார்பைடுக்கு பதிலாக சோகப்பட்ட போரான் கார்பைடு (Boron Carbide – B4C) நீண்ட வென்டூரி முனைகளைப் பயன்படுத்துவது காற்று நுகர்வைக் குறைத்து உற்பத்தித் திறனை 10 மடங்கு வரை அதிகரிக்கிறது.
- சரியான விசிறி அழுத்தம் (Optimized Blast Pressure): 90–100 PSI அழுத்தத்தில் சீராக இயக்குவதன் மூலம் ஊடகத்தின் வீணாகும் அளவு குறைக்கப்பட்டு, துப்புரவு வேகம் அதிகரிக்கிறது.
6. ஈரப்பதமான சூழலைத் தவிர்த்தல் மற்றும் ‘டெவ்பாயிண்ட் விதி’ (Dew Point & Rust Prevention)
மணல் உறைப்பூச்சுக்குப் பின் உலோகம் உடனடியாகப் பளபளப்பான தூய இரும்பாக மாறுகிறது ($Fe^0$). காற்றில் ஈரப்பதம் அதிகமாக இருந்தால், ‘ஃப்ளாஷ் ரஸ்ட்’ (Flash Rust) எனப்படும் மேற்பரப்புத் துரு உடனடியாக உருவாகிவிடும். இதற்காக ஐஎஸ்ஓ தரநிலைப்படி **டெவ்பாயிண்ட் விதி (Delta-T $\ge 3.0^\circ\text{C}$)** கண்டிப்பாகப் பின்பற்றப்பட வேண்டும். அதாவது, உலோகம் மற்றும் காற்றின் வெப்பநிலையானது பனிப்புள்ளி வெப்பநிலையை விட குறைந்தது 3 டிகிரி செல்சியஸ் அதிகமாக இருக்க வேண்டும்.
7. உறைப்பூச்சுக்கும் பெயிண்டிங்கிற்கும் இடைப்பட்ட கால அவகாசம் (Holding Window)
உறைப்பூச்சு முடிந்த பின் ப்ரைமர் (Primer) பெயிண்ட் அடிப்பதற்கான இடைவெளி மிகக் குறைவாக இருக்க வேண்டும் (பொதுவாக **2 முதல் 4 மணி நேரத்திற்குள்**). காற்று மண்டலத்தில் ஈரப்பதம் 70%-க்கு மேல் இருந்தால் இந்த நேரம் 2 மணி நேரத்திற்கும் குறைவாகக் குறைக்கப்பட வேண்டும். தாமதித்தால் உప్పు மற்றும் தூசி துகள்கள் படிந்து பெயிண்ட் ஒட்டும் திறனைப் பாதிக்கும்.
8. இந்தியாவில் இது தொடர்பான சட்டச் சட்டக் கட்டமைப்புகள் (Legal Framework in India)
- தொழிற்சாலைகள் சட்டம், 1948 (Factories Act, 1948): பிரிவு 14-ன் கீழ் அனைத்துத் தொழிற்சாலைகளிலும் நச்சுத் துகள்கள் மற்றும் dust வெளியேற முறையான காற்றோட்டம் மற்றும் எக்சாஸ்ட் சிஸ்டம் கட்டாயமாக்கப்பட்டுள்ளது.
- சுற்றுச்சூழல் பாதுகாப்புச் சட்டம், 1986 (Environment Protection Act, 1986): தொழிற்சாலைகளில் இருந்து வெளியேறும் மாசுக்களுக்கு மத்திய மற்றும் மாநில மாசு கட்டுப்பாட்டு வாரியங்களின் (State Pollution Control Boards – SPCB) அனுமதி மற்றும் ஒப்புதல் சான்றிதழ் அவசியம்.
9. இந்தியாவில் மணல் உறைப்பூச்சு பயன்படுத்தப்படும் முக்கியத் தொழில்கள் (Key Industries)
இந்தியாவில் கோச்சின் ஷிப்ட் யார்ட் (Cochin Shipyard), மజాగాன் டாக் (Mazagon Dock), பெரிய பெட்ரோலிய சுத்திகரிப்பு நிலையங்கள், ரயில்வே பெட்டி தயாரிப்பு ஆலைகள் (ICF / RCF) மற்றும் கனரக இயந்திரத் தயாரிப்புத் தொழிற்சாலைகளில் மணல் உறைப்பூச்சு மற்றும் மேற்பரப்புத் தயாரிப்பு பணிகள் பெருமளவில் பயன்படுத்தப்படுகின்றன.